

Kjøperveiledningen til automatiske sirkelsagmaskiner: Hva du bør vite før du investerer
 2026.06.09
 Bransjenyheter
Hva en automatisk sirkelsagmaskin faktisk gjør annerledes
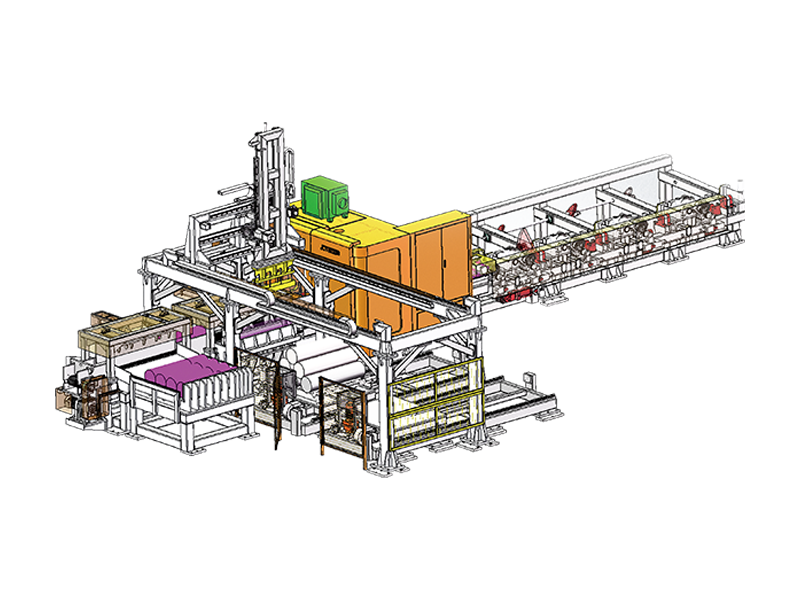
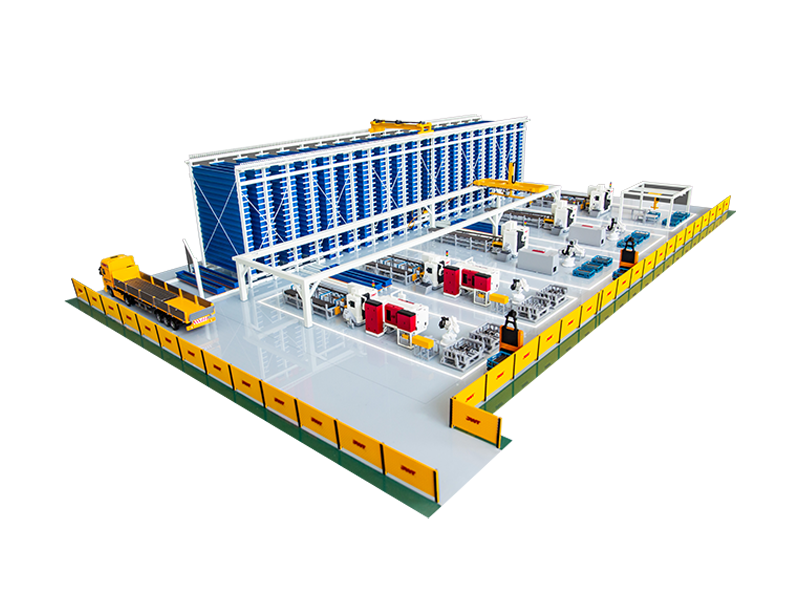
En automatisk sirkelsagmaskin er ikke bare en sirkelsag med motor. Den definerende egenskapen er automatisering - maskinen håndterer materialmating, kuttposisjonering, fastspenning og syklussekvensering uten at det kreves at en operatør manuelt veileder hvert kutt. Avhengig av konfigurasjonen kan den også håndtere materialinnmating fra en stang eller spole, lengdemåling, styktelling og utmatingsstabling, alt integrert i en enkelt produksjonssyklus.
Denne forskjellen er viktig fordi den endrer økonomien og bruksområdet direkte sammenlignet med manuelle eller halvautomatiske alternativer. En dyktig operatør på en manuell sag kan utføre 100–150 kutt i timen på en god dag, med konsistens som forringes over et langt skift. En automatisk sirkelsagskjæremaskin som kjører i et produksjonsmiljø kan tåle 400–800 kutt i timen med dimensjonstoleranser holdt konsekvent over hele kjøringen. For operasjoner der kuttvolum, lengdenøyaktighet eller arbeidskostnad er begrensninger, er dette gapet hele forretningsgrunnlaget for investeringen.
Automatiseringen endrer også operatørens rolle. I stedet for å utføre kuttet, programmerer operatøren jobben, laster materiale, overvåker syklusen og håndterer unntak. En enkelt operatør kan ofte overvåke flere maskiner samtidig, noe som er en meningsfull arbeidseffektivitet som manuell kutting ikke kan matche.
Hovedtyper av automatiske sirkelsagmaskiner og hvor hver passer
Kategorien dekker en rekke maskinarkitekturer designet for ulike materialer, kuttvolumer og produksjonsmiljøer. Å forstå hvilken type som stemmer overens med applikasjonen din er det første filteret før du evaluerer spesifikke modeller.
Kaldsag (automatisk metallsirkelsagmaskin)
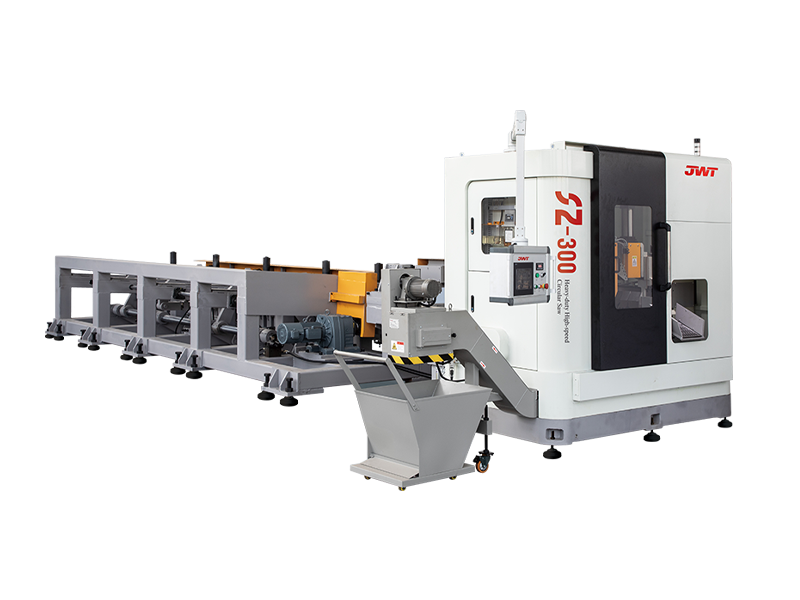
Kalde sager bruker et tannet sirkulært blad som kjører ved lavt turtall med skjærevæske for å generere spon i stedet for varme. Fordi bladet holder seg kjølig, er det ingen varmepåvirket sone på snittflaten, ingen grader i de fleste tilfeller og ingen herding av skjærekanten. Automatiske kaldsagmaskiner er det dominerende valget for presisjonsskjæring av massiv stang, konstruksjonsstål, aluminiumsprofiler, kobber og messing. Kuttkvaliteten er høy nok til at mange applikasjoner ikke krever sekundær etterbehandling. De er tregere enn slipe- eller friksjonssager når det gjelder rå gjennomstrømning, men kuttekvaliteten og bladets levetid gjør dem mer kostnadseffektive i de fleste metallproduksjonssammenhenger.
Automatisk sirkelsagskjæremaskin med karbidspiss
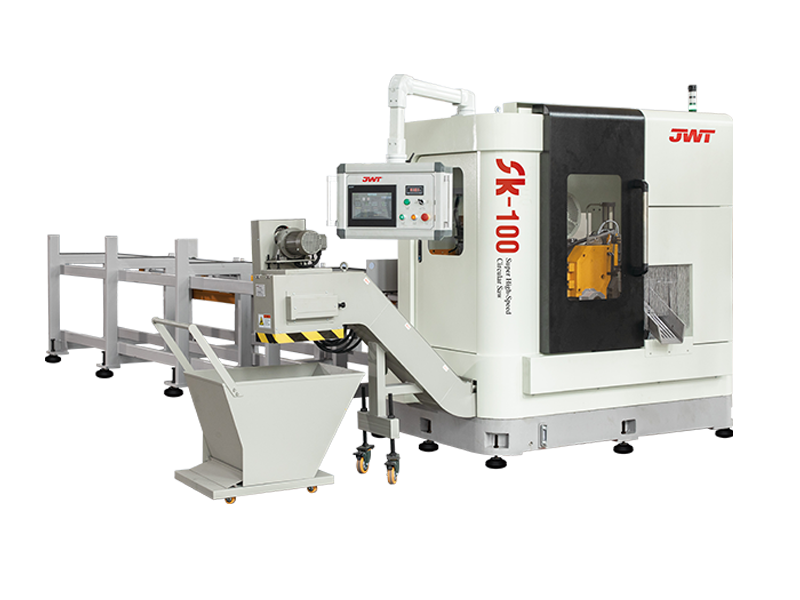
Hårdmetallsirkelsager kjører med høyere hastigheter enn kaldsager og brukes mye til å kutte ikke-jernholdige metaller, plast, kompositter og trebaserte materialer. De produserer en ren, jevn kuttflate ved høyere matehastigheter enn kalde sager tillater. Automatiske versjoner med programmerbar mating og lengdestopp er vanlige i aluminiumsproduksjon, vindus- og dørproduksjon og møbelkomponentproduksjon. Bladets levetid påvirkes sterkt av materialets hardhet og sponklaring - matching av bladgeometri og tanntall til materialet er avgjørende for både kuttkvalitet og driftskostnad.
CNC sirkelsag maskin
En CNC-sirkelsagmaskin legger til programmerbar kontroll over alle skjæreparametere - matehastighet, bladhastighet, skjærevinkel, lengdestopp og syklussekvensering - gjennom en dedikert CNC-kontroller. Disse maskinene er bygd for høyblandingsproduksjonsmiljøer hvor jobbene endres ofte og hvor skjærevinkelen er allsidig (gjæringskutt, sammensatte vinkler). CNC-kontroll muliggjør optimaliseringsfunksjoner som automatisk kuttlistesortering for å minimere materialavfall, restsporing og integrasjon med ERP eller produksjonsstyringssystemer. De har en høyere inngangskostnad enn automatiske sager med fast syklus, men gir betydelig større fleksibilitet.
Bunt- og flerstrengs automatiske sager
For operasjoner som trenger å kutte flere stykker av stang, rør eller profil samtidig, klemmer og kutter buntsager flere tråder i en enkelt syklus. Dette multipliserer gjennomstrømningen uten å multiplisere syklustiden, noe som gjør dem passende for høyvolums stålservicesenter og distribusjonsapplikasjoner. Avveiningen er at alternativene for kuttevinkel er begrenset og materialet må være ensartet på tvers av bunten – disse er gjennomstrømningsoptimaliserte maskiner, ikke fleksibilitetsoptimerte.
Nøkkelspesifikasjoner å sammenligne når du velger en maskin
Spesifikasjonsark for industrielle sirkelsagmaskiner inneholder mange tall. Dette er parametrene som faktisk avgjør om en maskin passer dine produksjonskrav.
| Spesifikasjon | Hva det betyr | Hvorfor det betyr noe |
| Maksimal kuttediameter | Største runde eller firkantede seksjon maskinen kan kutte | Må dekke ditt største forventede arbeidsstykke med margin |
| Bladdiameter | Fysisk størrelse på sagbladet | Bestemmer skjærekapasitet; større blader koster mer per utskifting |
| Bladhastighet (RPM / m/min) | Rotasjons- eller perifer skjærehastighet | Må samsvare med materialkrav; for fort på stål genererer varme |
| Matekraft / matehastighet | Hvor aggressivt bladet beveger seg gjennom materialet | Driver syklustid; må være kontrollerbar for ulike materialer |
| Lengdemålenøyaktighet | Toleranse på kutt-til-lengde posisjonering | Bestemmer om sekundære dimensjoneringsoperasjoner er nødvendig |
| Gjæringsrekkevidde | Vinkelskjæreområde (f.eks. 0° til 60°) | Obligatorisk hvis jobbene dine inkluderer vinklede kutt |
| Klemsystem | Hvordan materialet holdes under kuttet (hydraulisk, pneumatisk, mekanisk) | Påvirker kuttnøyaktighet, materialmerking og syklustid |
| Kontrollsystem | PLS, CNC eller proprietær kontroller | Bestemmer programmeringsfleksibilitet, integrasjonsevne og støttetilgjengelighet |
Utover disse kjerneparametrene, be om virkelige syklustidsdata på materialprofiler som ligner på applikasjonen din. Produsenter oppgir maksimal hastighet under ideelle forhold; faktisk gjennomstrømning på det spesifikke materialet med ønsket lengdetoleranse kan variere. Å be om en testkutt på materialet ditt – enten personlig på produsentens anlegg eller gjennom en prøveskjæringsdemonstrasjon – er den mest pålitelige måten å verifisere ytelseskrav på før du forplikter deg til et kjøp.

Materialkompatibilitet: Passer maskinen til det du skjærer
En automatisk sirkelsagmaskin er ikke et universelt skjæreverktøy. Hver maskintype og bladkonfigurasjon er optimalisert for et spesifikt materialområde, og å kjøre feil materiale gjennom feil maskin forringer kuttekvaliteten, forkorter bladlevetiden og kan skade selve maskinen. Her er hvordan vanlige materialer kartlegges til maskintype:
- Blødt stål og konstruksjonsstål: Automatiske kaldsagmaskiner er standardvalget. Lav bladhastighet, skjærevæske og karbid- eller HSS-blader gir rene kutt uten varmeforvrengning. Slipehjulsager kan kutte stål raskere, men etterlate en grov, herdet kuttflate som krever sekundær bearbeiding.
- Rustfritt stål: Krever langsommere matehastigheter og mer skjærevæske enn bløtt stål for å håndtere arbeidsherding. Dedikerte blader av rustfritt kvalitet med passende tanngeometri er avgjørende – bruk av et standard blad i mildt stål på rustfritt akselererer herdingen ved skjærekanten og forkorter bladets levetid dramatisk.
- Aluminium og ikke-jernholdige metaller: Automatiske sirkelsagskjæremaskiner med karbidspiss som kjører med høyere hastigheter er passende. Aluminium krever blader med høyt tanntall, positive skråvinkler og sponklaring designet for de lange, trevlete sponene som aluminium genererer. Skjærevæske eller luftblåsing er nødvendig for å fjerne spon og forhindre gjenskjæring.
- Plast og kompositter: Bladvalg er kritisk – feil blad forårsaker smelting, flisdannelse eller delaminering. De fleste ingeniørplaster kutter rent med fintannede karbidblader ved moderate hastigheter. Fiberforsterkede kompositter krever spesialiserte diamant- eller PCD-blader (polykrystallinsk diamant) og genererer slipestøv som krever riktig støvavsug.
- Tre og trebaserte paneler: Høyhastighets hardmetallsager er standard. For heltre bør tanngeometrien tilpasses kornretningen. For MDF, sponplater og laminater minimerer fintannede blader flisdannelser på overflatefineren eller laminatoverflaten.
- Rør og hulseksjon: Variasjon i veggtykkelse og det avbrutt kuttet når bladet kommer ut av hver vegg krever bladkonfigurasjoner som er forskjellige fra massiv stang. Noen automatiske sager inkluderer rørspesifikke mate- og klemmeinnstillinger for å håndtere de forskjellige kuttedynamikkene og forhindre bladavbøyning eller materialkollaps under fastspenning.
Automatiseringsfunksjoner som direkte påvirker produktiviteten
Automatiseringsnivået innebygd i en industriell sirkelsagmaskin varierer betydelig mellom inngangsnivå og helintegrerte produksjonssystemer. Dette er funksjonene som oversetter direkte til målbar produktivitet og kvalitetsforbedringer:
Automatisk lengdestopp og materialmating
Et programmerbart lengdestopp posisjonerer materialet til ønsket kuttelengde automatisk, og eliminerer manuell måling og dimensjonsvariasjonen som følger med. Sammen med en automatisk stangmater eller buntlaster, kan maskinen kjøre en komplett kuttesekvens på en hel stang uten operatørintervensjon utover det første oppsettet. På maskiner med servodrevet lengdeposisjonering er en nøyaktighet på ±0,1 mm over hele stanglengder oppnåelig - strammere enn de fleste manuelle oppsett kan levere konsekvent.
Resthåndtering og materialoptimalisering
Avanserte CNC-sirkulære sagmaskiner inkluderer kutteoptimaliseringsprogramvare som sekvenserer kuttelisten for å maksimere utbyttet fra hver stang, og minimere gjenværende materiale. Denne funksjonen er spesielt verdifull når du skjærer dyre materialer som rustfritt stål eller aluminium, der materialkostnadene utgjør en betydelig andel av delkostnadene. Noen systemer integrerer restsporing – logger gjenværende stolpelengder i inventaret slik at de kan allokeres til fremtidige jobber i stedet for å skrotes.
Adaptiv fôrkontroll
Høyere automatiske sirkelsagskjæremaskiner inkluderer sensorer som overvåker skjærebelastning eller bladmotorstrøm i sanntid og justerer matehastigheten automatisk for å opprettholde optimale skjæreforhold. Dette kompenserer for materialhardhetsvariasjoner, bladslitasje og endringer i seksjonsgeometri (som inn- og utgang av hule seksjoner) uten operatørinndata. Adaptiv matekontroll forlenger bladets levetid, opprettholder skjærekvaliteten og reduserer risikoen for bladskade fra aggressiv mating inn i uventet hardt materiale.
Automatisk bladslitasjekompensasjon
Når et blad slites, reduseres dets effektive diameter, noe som påvirker kutteposisjonen hvis det ikke kompenseres. Maskiner med automatisk bladslitasjekompensasjon måler eller beregner effektiv bladdiameter og justerer skjæresyklusen for å opprettholde lengdenøyaktigheten. Uten denne funksjonen må operatører periodisk rekalibrere maskinen manuelt ettersom bladene slites – en tidkrevende prosess som introduserer et vindu med unøyaktige deler hvis rekalibreringen blir forsinket.
Sikkerhetskrav for industrielle sirkelsagmaskiner
Automatiske sirkelsagmaskiner er høyenergiskjæreutstyr som opererer med hastigheter og krefter som krever riktig konstruerte sikkerhetssystemer. Samsvarskrav varierer fra marked til marked, men følgende representerer gjeldende standardpraksis for industrielle installasjoner:
- Bladbeskyttelse: Full kapsling av bladet under kuttesyklusen er standard på moderne automatiske maskiner. Beskyttelsen må forhindre tilgang til bladet under noen del av skjæresyklusen og skal bare gi tilgang når bladet har stoppet helt og all lagret energi er forsvunnet.
- Sikkerhetslåser: Alle adgangsdører og vern skal være låst til maskinens kontrollsystem slik at åpning av ethvert vern mens maskinen er i syklus stopper skjærebevegelsen umiddelbart. Sikkerhetsklassifiserte forriglingsenheter (som oppfyller IEC 60947-5-3 eller tilsvarende) er påkrevd i de fleste markeder.
- Nødstopp: Nødstoppknapper ved hver førerplass og på maskinhuset er obligatoriske. På maskiner med lange inn- eller utmatingstransportører sikrer ekstra nødstopp med intervaller langs linjen at operatører kan nå en raskt uavhengig av posisjon.
- Chip og kjølevæske inneslutning: Metallskjæring genererer spon og kjølevæskespray som må være inne i maskinens kabinett for å beskytte operatører og miljøet rundt. Spontransportsystemer som automatisk fjerner spåner fra skjæresonen er standard på produksjonsmaskiner og reduserer manuell rengjøringstiden betydelig.
- Støy og vibrasjoner: Industrielle sirkelsagmaskiner ved produksjonshastigheter kan generere betydelige støynivåer. Akustiske kabinetter eller lyddempende paneler er tilgjengelig som tilleggsutstyr på de fleste plattformer. Støyvurderinger på arbeidsplassen kreves i de fleste jurisdiksjoner hvis operatører utsettes for vedvarende nivåer over 80–85 dB(A).
- CE / UL sertifisering: For maskiner som selges til henholdsvis EU eller Nord-Amerika, bekrefter CE-merking (Machinery Directive 2006/42/EC) og UL- eller CSA-sertifisering at maskinen er vurdert mot gjeldende sikkerhetsstandarder. Kontroller alltid at disse sertifiseringene er aktuelle og dekker den spesifikke maskinkonfigurasjonen som kjøpes, ikke bare basisplattformen.
Totale eierkostnader utover kjøpesummen
Anskaffelseskostnaden for en automatisk sirkelsagmaskin er det mest synlige tallet, men sjelden det viktigste over en 10–15 års driftslevetid. Dette er kostnadskategoriene som fortjener oppmerksomhet under evalueringsprosessen:
Bladkostnad og levetid
Sagblader for industrielle sirkelsagmaskiner representerer en tilbakevendende driftskostnad som varierer mye avhengig av materiale, bladspesifikasjoner og skjæreforhold. Et blad med karbidspiss for aluminiumskjæring kan koste $150–$400 og vare flere hundre tusen kutt under gode forhold. Et kaldt sagblad for stål kan koste $300–$800 og vare 50.000–150.000 kutt avhengig av materialkvalitet og skjæreparametere. Beregn forventet bladkostnad per kutt for din spesifikke applikasjon – det er ofte en viktigere artikkel enn maskinvedlikehold over utstyrets levetid.
Skjærevæskesystemer
Kaldsag og de fleste automatiske sager for metallskjæring krever skjærevæske for kjøling, smøring og sponskylling. Dette innebærer løpende kostnader til væskekonsentrat, vannbehandling, væskeanalyse og vedlikehold, og eventuelt deponering av brukt væske. Tåkeavsugssystemer legger til ytterligere kapital- og driftskostnader. For operasjoner med store volum er væskestyring en ikke-triviell driftshensyn – noen anlegg bytter til nesten-tørr- eller minimumsmengdesmøring (MQL)-systemer for å redusere kompleksiteten til væskehåndtering.
Planlagt vedlikehold og tilgjengelighet av deler
En automatisk sirkelsagskjæremaskin som kjører i produksjon er en betydelig ressurs hvis nedetid har reelle kostnader. Vurder produsentens lokale servicenettverk, reservedelers tilgjengelighet og leveringstider, og tilgjengeligheten av ekstern diagnostikkstøtte før kjøp. For operasjoner i markeder fjernt fra produsentens primære tjenestebase, kan denne vurderingen flytte det foretrukne leverandørvalget bort fra det laveste prisalternativet. Forebyggende vedlikeholdssett, servicekontrakter og operatøropplæringsprogrammer er verdt å prise under kjøpsforhandlingene i stedet for etter installasjonen.

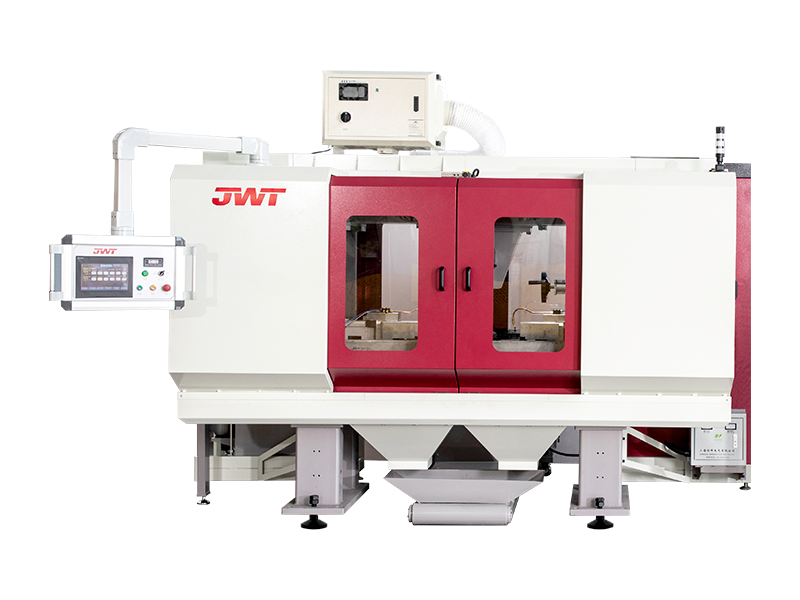
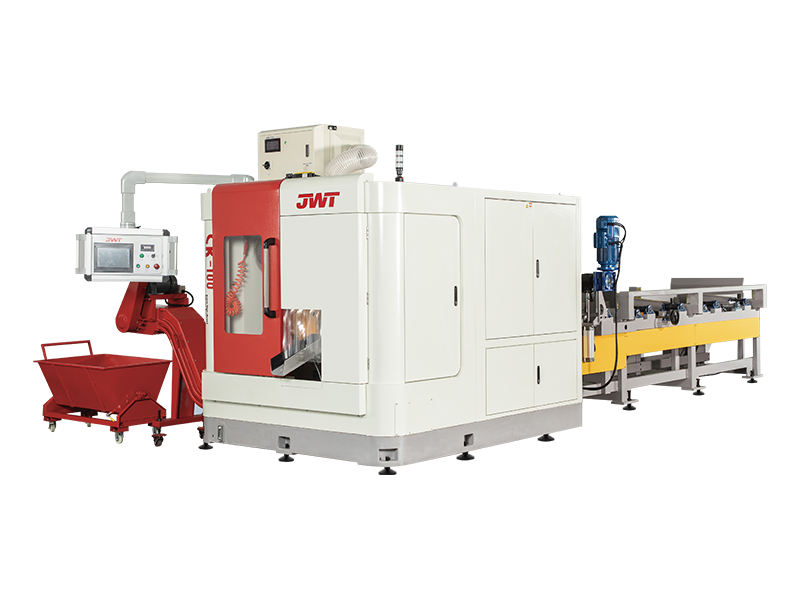
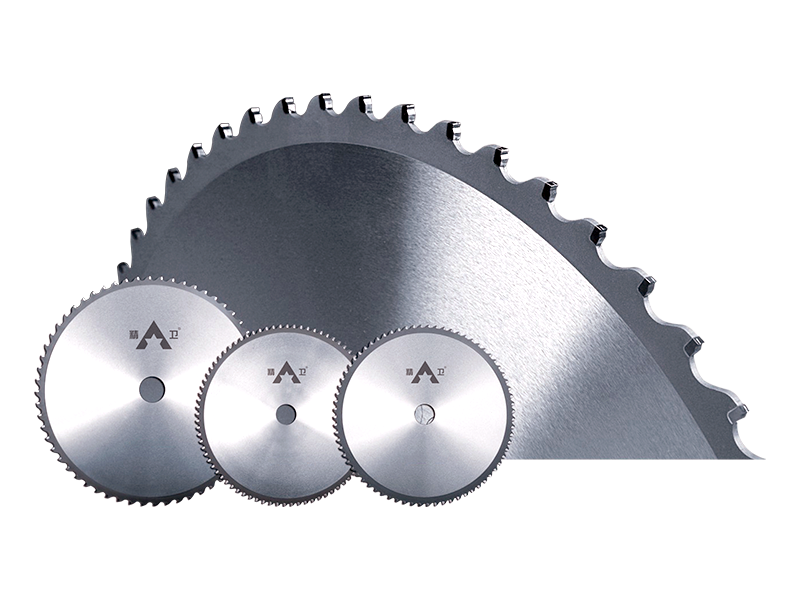
Hvis du er interessert i vår sirkelsagmaskin eller produksjonslinje, vennligst kontakt oss
KONTAKTINFORMASJON
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, Zhejiang-provinsen
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Produkter
Hurtiglenke
Nyheter
Mobil terminal
